
Ku Vincent, Insinyur Kualitas | DINSEN
Kumaha cara ngadamel sambungan pipa beusi ulet? Di kalolobaan pabrik pengecoran, jawabanana ngalibatkeun dua léngkah: ngecor awak sambungan, teras ngolah alur segel kana unggal beungeut flens. DINSEN nyandak rute anu béda. Urangsambungan pipa beusi uletdihasilkeun nganggo alur tuang di tempat — prosés anu bentukna ampir siga jaring anu ngabentuk alur segel nalika tuang, janten teu aya mesin sekundér anu diperyogikeun. Hasilna: integritas produk anu langkung saé, waktos prosés anu langkung pondok sareng biaya anu langkung handap, divalidasi ti DN50 dugi ka DN150 dina produksi komérsial.
Tangtanganana: Alur Segel Mesin Nambahkeun Biaya sareng Résiko
Mangtaun-taun, alur sealing dina fitting flens parantos dimesin saatos dicor. Éta mangrupikeun prosés anu tiasa dipercaya — tapi éta ngagaduhan biaya anu nyata.
Mesin nambihan sakabéh léngkah produksi. Unggal flens kedah dipindahkeun ti pabrik pengecoran ka bengkel mesin, dijepit, dipotong sareng dipariksa, anu nyéépkeun tanaga, waktos mesin sareng énergi pikeun unggal pas.
Mesin ogé nyiptakeun gradien termal. Ngaleupaskeun bahan ninggalkeun variasi ketebalan bagian lokal anu ngaganggu solidifikasi sareng asupan, ningkatkeun résiko mikro-susut sareng porositas caket flens.
Jeung alur anu dimesin hartina inventaris tambahan anu keur dijalankeun jeung titik-titik pamariksaan kualitas tambahan — leuwih loba modal kerja anu diiket, jeung leuwih loba kasempetan pikeun kasalahan manusa.
Solusina: Casting Bentuk-Ndeukeut Ngaleungitkeun Mesin
Cetakan bentukna ampir-net ngabentuk alur segel langsung dina citakan, sahingga alurna padet ngahiji jeung awak pas. Teu aya panyabutan bahan sekundér. Teu aya gradien termal tambahan. Teu aya penanganan antar pabrik.
Kumaha Prosésna Gawéna
Inovasi ieu aya dina rakitan inti. Sacara tradisional, inti flens diwangun ku tilu bagian anu silih konci, anu ditandaan A, B sareng C. Insinyur DINSEN ngolah kontur alur anu tos dibentuk sateuacanna kana permukaan luar Inti B sateuacan dirakit. Nalika citakan dituang, pola liang baut sareng alur segel ngabentuk salaku bagian integral tina flens.
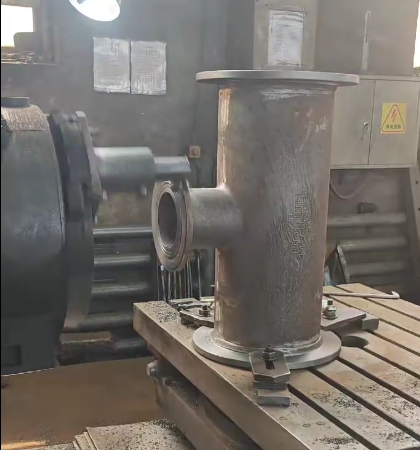
Pas Presisi: Slot Panduan sareng Fitur Anti-Misalignment
Kusabab géométri alur gumantung kana posisi inti, akurasi dimimitian dina perakitan. Slot pituduh sareng fitur anti-misalignment ngunci tilu bagian inti babarengan, ngajamin presisi perakitan anu tiasa diulang ti hiji cetakan ka cetakan salajengna. Hasil anu diukur: jerona alur, lébar sareng konsentrisitas anu sacara konsisten nyumponan atanapi ngaleuwihan sarat standar.
Validasi Langkung Gancang nganggo Percetakan Pasir 3D
Prototipe baheula merlukeun parabot pola anu mahal. Kalayan percetakan keusik 3D binder-jet, set inti prototipe dihasilkeun dina sababaraha dinten tinimbang minggu. Desainer ngavalidasi géométri alur, gating sareng feeding sateuacan komitmen kana parabot produksi — sacara signifikan ngirangan siklus pamekaran pikeun konfigurasi pas anyar.
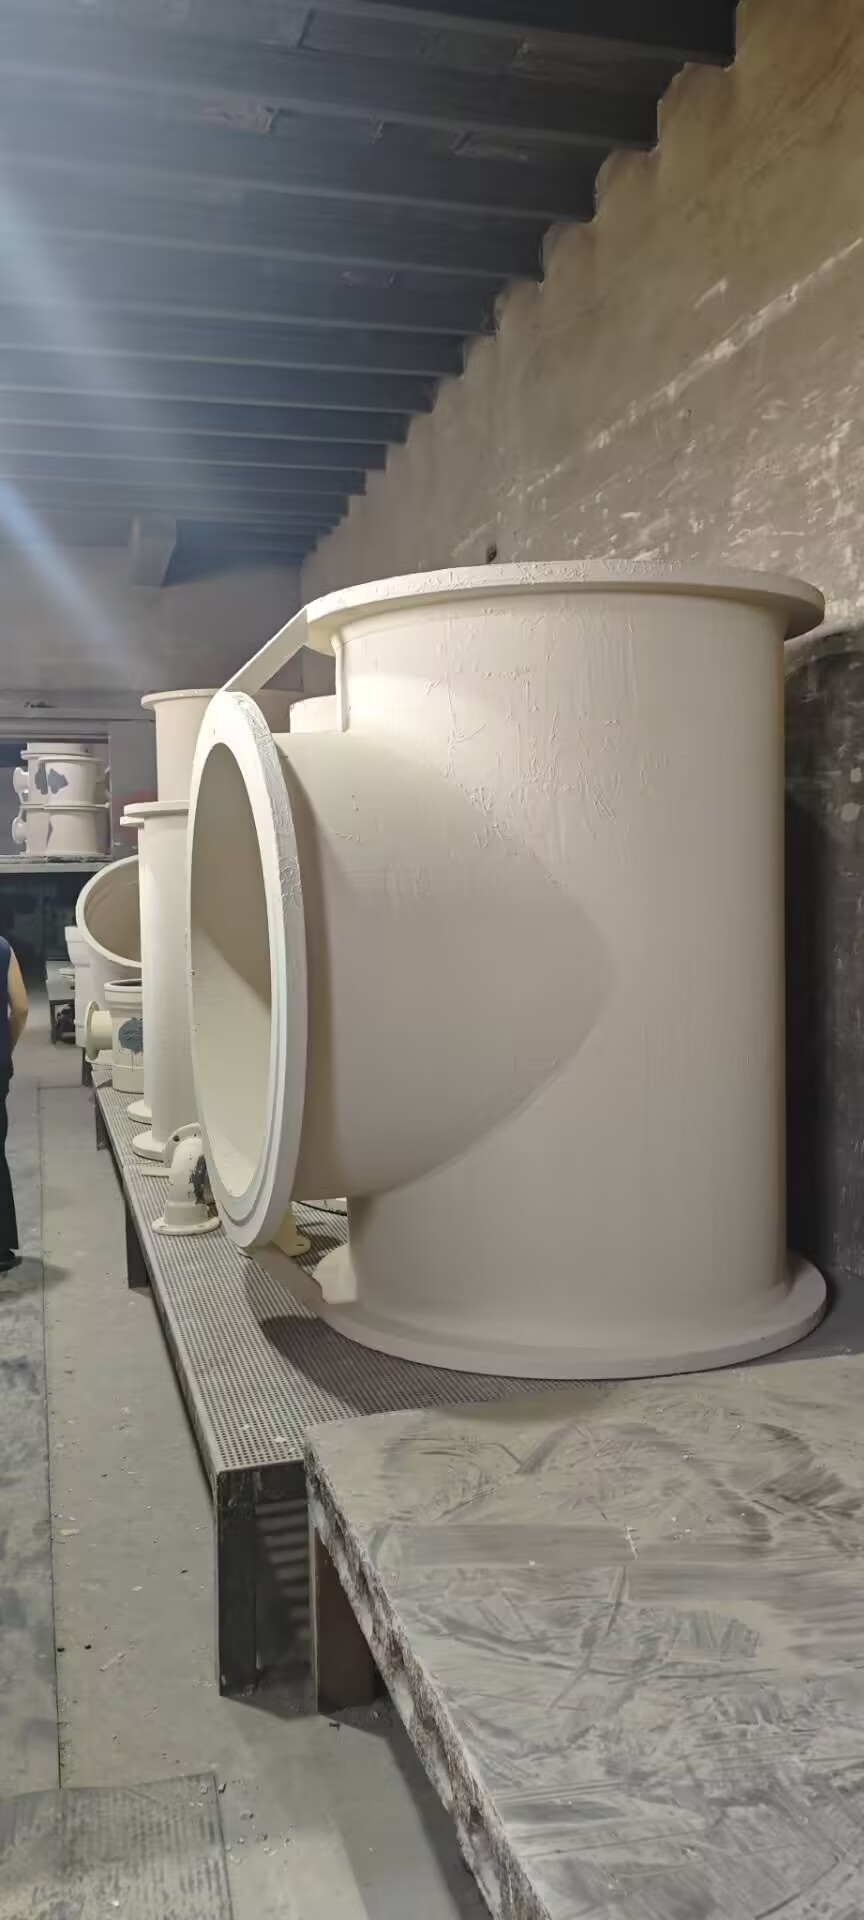
Kabuktian dina Produksi: DN50 dugi ka DN150
Saatos beberesih shakeout sareng shot-blast, beungeut flens cor nunjukkeun dimensi alur — jerona, lébar sareng konsentrisitas — anu sacara konsisten nyumponan atanapi ngaleuwihan sarat standar, tanpa kaleungitan kualitas anu tiasa diukur. Alur cor-in-place parantos divalidasi di sakumna DN50 dugi ka DN150 dina produksi komérsial, ngahasilkeun kinerja sealing anu sami atanapi langkung saé tibatan alur mesin dinaSambungan pipa beusi ulet EN545.
Lima Mangpaat Anu Bisa Diukur tina Alur Cast-In-Place
| Mangpaat | Naon anu robah | Dampak anu tiasa diukur |
| Integritas produk | Teu aya gradien termal anu diinduksi ku mesin; asupan anu langkung saé nalika solidifikasi | Cacad mikro-susut sareng porositas anu langkung sakedik; kamampuan nahan tekanan anu langkung unggul |
| Kagancangan produksi | Léngkah mesin dihapus; operasi finishing dikirangan | Garis waktu manufaktur anu dikomprés; inventaris anu nuju dijalankeun kirang |
| Pangurangan biaya | Logam cair anu dikonsumsi kirang; panggunaan mesin perkakas kirang; teu aya penanganan antar pabrik | Panggunaan bahan anu langkung luhur; énergi, keausan perkakas sareng biaya tenaga kerja anu langkung handap |
| Kaayaan damel | Léngkah-léngkah ngagiling sareng ngarengsekeun anu langkung sakedik | Tingkat lebu sareng bising di lantai toko anu langkung handap |
| Kasaderhanaan prosés | Léngkah anu langkung sakedik sareng titik pamariksaan kualitas | Kamampuh prosés anu langkung luhur; kasalahan manusa anu langkung sakedik |
Filosofi anu sami ngaleuwihan alur. UrangKopling konci grip Edipasang tanpa alat khusus, ngirangan tanaga gawé konstruksi nepi ka 30% dibandingkeun sareng solusi konvensional — conto rékayasa séjén anu ngirangan padamelan di lokasi padamelan tinimbang nambihanana.
Patarosan anu Sering Ditaroskeun
1. Naon ari alur segel dina flens beusi ulet?
Alur sealing nyaéta reses bunderan dina beungeut flens anu ngandung gasket atanapi O-ring. Nalika dua flens dibaut babarengan, gasket bakal dikomprés di jero alur pikeun nyieun sambungan anu kedap bocor.
2. Naha alur segel biasana dimesin?
Machining parantos janten metode konvensional sabab tepat sareng kahartos kalayan saé. Kakuranganna nyaéta biaya, waktos prosés sareng résiko cacad anu disababkeun ku miceun bahan saatos solidifikasi.
3. Kumaha cara kerja coran alur cor-in-place?
Kontur alur diwangun kana inti flens — Inti B tina rakitan inti tilu bagian. Salila tuang, alur kabentuk babarengan jeung awak pas, jadi flens teu perlu diolah sanggeusna.
4. Sabaraha ukuran anu sayogi?
Alur sealing cor-in-place parantos divalidasi ti DN50 dugi ka DN150 dina produksi komérsial, kalayan jerona alur, lébar sareng konsentrisitas sami sareng anu sami sareng mesin.
5. Naha cor-in-place mangaruhan peringkat tekanan atanapi kinerja sealing?
Henteu. Kusabab alur kabentuk nalika solidifikasi, teu aya gradien termal sareng teu aya variasi ketebalan bagian. Kanyataanna, mikro-susut anu dikirangan ningkatkeun kamampuan nahan tekanan.
6. Dupi abdi tiasa kéngingkeun prototipe sateuacan produksi massal?
Muhun. Ngagunakeun percetakan keusik 3D, kami ngahasilkeun set inti prototipe gancang pikeun validasi desain sateuacan komitmen kana perkakas produksi.
Ngeunaan DINSEN — Pabrikan Pipa sareng Pasokan Beusi Ulet
DINSEN nyaéta supplier pipa beusi ulet, fitting pipa, sareng kopling kelas dunya, kalayan fasilitas manufaktur di Handan, Propinsi Hebei. Produkna saluyu sareng standar ISO 2531, EN 545, EN 598 sareng AWWA, anu didukung ku sistem manajemen kualitas anu disertifikasi ISO 9001:2015. Kalayan proyék di langkung ti 50 nagara — Asia Tenggara, Wétan Tengah, Asia Tengah, Éropa sareng Amérika — DINSEN ogé nyayogikeunSambungan pipa taneuh beusi cor EN877pikeun ngawangun sistem drainase.Diajar langkung seueur ngeunaan DINSEN.
Kéngingkeun Kutipan
Ngarencanakeun proyék pipa cai kota, drainase, atanapi industri? Insinyur kami bakal ngabantosan anjeun milih perlengkapan, ukuran, sareng lapisan anu pas — kalayan conto gratis, pamariksaan pihak katilu, sareng pangiriman gancang.Hubungi DINSEN kanggo kéngingkeun kutipan gratis.
Waktos posting: 21-Agu-2026



